

10 सित 2026
आधुनिक प्लानिंग सॉफ्टवेयर का उपयोग करके प्रोडक्शन शेड्यूल की योजना कैसे बनाएं
शॉप फ्लोर की वास्तविकताओं का सामना करने वाले प्रोडक्शन शेड्यूल को बनाने का एक व्यावहारिक मार्गदर्शक: ऑर्डर और BOM से लेकर सीमित क्षमता (finite capacity), चेंजओवर और दैनिक रीप्लानिंग तक।
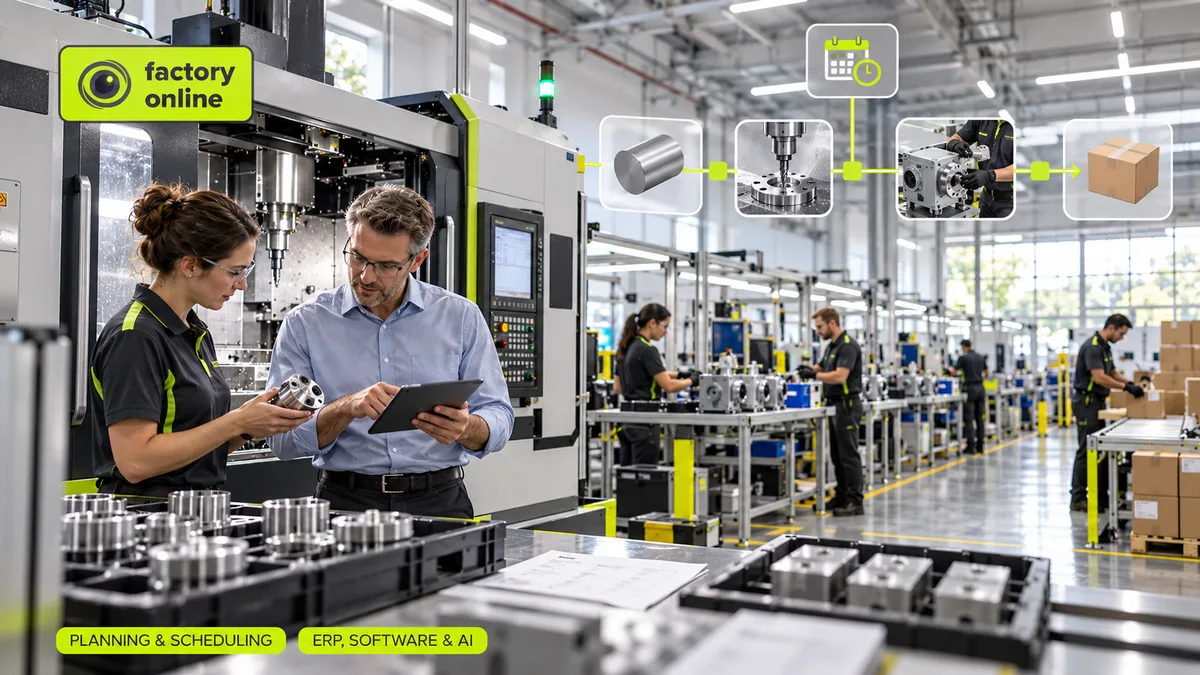
अधिकांश प्रोडक्शन शेड्यूल एक ही कारण से विफल होते हैं: उन्हें एक आदर्श दिन की स्थिर (static) तस्वीर के रूप में बनाया जाता है। पहला ब्रेकडाउन, तत्काल ऑर्डर (rush order) या देरी से होने वाली डिलीवरी उन्हें काल्पनिक बना देती है, और शॉप फ्लोर फिर से तात्कालिक व्यवस्था (improvisation) पर वापस आ जाता है।
एक शेड्यूल जो वास्तव में काम करता है, वह एक अलग क्रम में बनाया जाता है — सीमाओं (constraints) से बाहर की ओर, न कि केवल इच्छाओं से अंदर की ओर। यहाँ वह प्रक्रिया दी गई है जिसे हम छोटे और मध्यम आकार के प्लांटों में काम करते हुए देखते हैं।
1. कन्फर्म मांग (demand) से शुरुआत करें, न कि विश लिस्ट से
प्रत्येक ऐसे मैन्युफैक्चरिंग ऑर्डर को लें जिसकी एक वास्तविक नियत तारीख (due date) हो: ग्राहक के ऑर्डर (MTO) और स्टॉक रिप्लेनिशमेंट (MTS)। बिना तारीख या मात्रा वाली कोई भी चीज़ शेड्यूल के लिए इनपुट नहीं है — वह केवल सेल्स टीम के साथ एक चर्चा है।
इस चरण में आपके पास एक स्पष्ट सूची होनी चाहिए: क्या, कितना, और कब तक।
2. BOM को ऑपरेशन्स में विभाजित (Explode) करें
प्रत्येक उत्पाद आपकी रूटिंग के माध्यम से ऑपरेशन्स की एक श्रृंखला बन जाता है: कटिंग, मशीनिंग, असेंबली, पैकिंग। प्रत्येक ऑपरेशन में प्रति यूनिट रन टाइम, सेटअप टाइम और वे वर्क सेंटर शामिल होते हैं जो इसे निष्पादित कर सकते हैं — वैकल्पिक वर्क सेंटर सहित।
यदि आपकी रूटिंग किसी के दिमाग में है या 2019 की स्प्रेडशीट में है, तो यह वह चरण है जहाँ शेड्यूल जीता या हारा जाता है। गलत रन टाइम से ऐसा प्लान बनता है जो सटीक दिखता तो है लेकिन घंटों गलत होता है।
3. सीमित क्षमता (finite capacity) के आधार पर ऑपरेशन्स लोड करें
यही वह जगह है जहाँ आधुनिक प्रोडक्शन शेड्यूलिंग सॉफ्टवेयर व्हाइटबोर्ड से अलग होता है। प्रत्येक वर्क सेंटर का एक कैलेंडर होता है: शिफ्ट, मेंटेनेंस विंडो, नियोजित डाउनटाइम। ऑपरेशन्स को केवल वहीं रखा जाता है जहाँ वास्तव में क्षमता (capacity) मौजूद होती है, और वैकल्पिक वर्क सेंटर स्वचालित रूप से ओवरफ्लो को संभाल लेते हैं।
असीमित-क्षमता (Infinite-capacity) वाले प्लान — जैसे कि एक्सेल द्वारा बनाए जाते हैं — हमेशा व्यावहारिक लगते हैं लेकिन कभी होते नहीं हैं।
4. चेंजओवर (changeovers) को ध्यान में रखकर अनुक्रम (Sequence) बनाएं
कामों के क्रम के आधार पर दो समान शेड्यूल में खोए हुए समय में घंटों का अंतर हो सकता है। चेंजओवर मैट्रिसेस — उत्पाद A से उत्पाद B में सेटअप का समय — शेड्यूलर को अनुकूल जॉब्स को समूहबद्ध करने और महंगे चेंजओवर को टालने की अनुमति देते हैं।
बार-बार उत्पाद बदलने वाले प्लांटों में, केवल अनुक्रमण (sequencing) से ही नियमित रूप से प्रति सप्ताह एक शिफ्ट का समय बच जाता है।
5. एक ऐसा शेड्यूल जारी करें जिससे पूरी शिफ्ट काम कर सके
एक ऐसा शेड्यूल जिसे कोई नहीं देखता, वह केवल एक सुझाव है। शॉप फ्लोर को प्रति वर्क सेंटर वर्तमान अनुक्रम की आवश्यकता होती है, जिसमें जॉब शुरू होने और समाप्त होने पर स्टेटस अपडेट होते हैं। जब हर कोई एक ही लाइव प्लान को देखता है, तो "हम आगे क्या चलाने वाले हैं?" जैसी चर्चाओं के लिए मीटिंग करने की आवश्यकता नहीं रह जाती।
6. दैनिक रूप से पुनः योजना (Replan) बनाएं — स्वचालित रूप से
ब्रेकडाउन, बीमार ऑपरेटर, देर से आने वाली सामग्री: सवाल यह नहीं है कि प्लान टूटेगा या नहीं, बल्कि यह है कि यह कितनी जल्दी रिकवर होता है। आधुनिक शेड्यूलिंग प्रभावित जॉब ऑर्डर्स को उपलब्ध वर्क सेंटर्स में तुरंत री-सीक्वेंस करती है, बजाय इसके कि कोई प्लानर मैन्युअल रूप से पूरे सप्ताह का शेड्यूल फिर से बनाए।
यदि आप अभी भी हर सुबह स्प्रेडशीट में शेड्यूल दोबारा बना रहे हैं, तो यह टूल बदलने का संकेत है — हमने दोनों तरीकों की तुलना प्रोडक्शन शेड्यूल टेम्प्लेट बनाम शेड्यूलिंग सॉफ्टवेयर में की है।
इस सप्ताह कहाँ से शुरुआत करें
किसी एक बॉटलनेक (अवरोधक) वर्क सेंटर को चुनें। इसके रूटिंग समय और कैलेंडर को ठीक करें, केवल उसी सेंटर को दो सप्ताह के लिए शेड्यूल करें, और पहले और बाद की प्रॉमिस-डेट सटीकता (promise-date accuracy) को मापें। यह अंतर किसी भी प्रेजेंटेशन की तुलना में पूरे प्लांट के लिए अधिक ठोस प्रमाण पेश करेगा।
देखें कि कैसे factory.online प्रोडक्शन शेड्यूल बनाता है और रीप्लान करता है →
