

1 oct. 2026
Modèles de planning de production vs logiciels d'ordonnancement : quand changer
Les modèles Excel fonctionnent... jusqu'à ce qu'ils ne fonctionnent plus. Découvrez les signaux d'alarme indiquant qu'un tableur a atteint ses limites, et ce qui change avec un vrai logiciel d'ordonnancement.
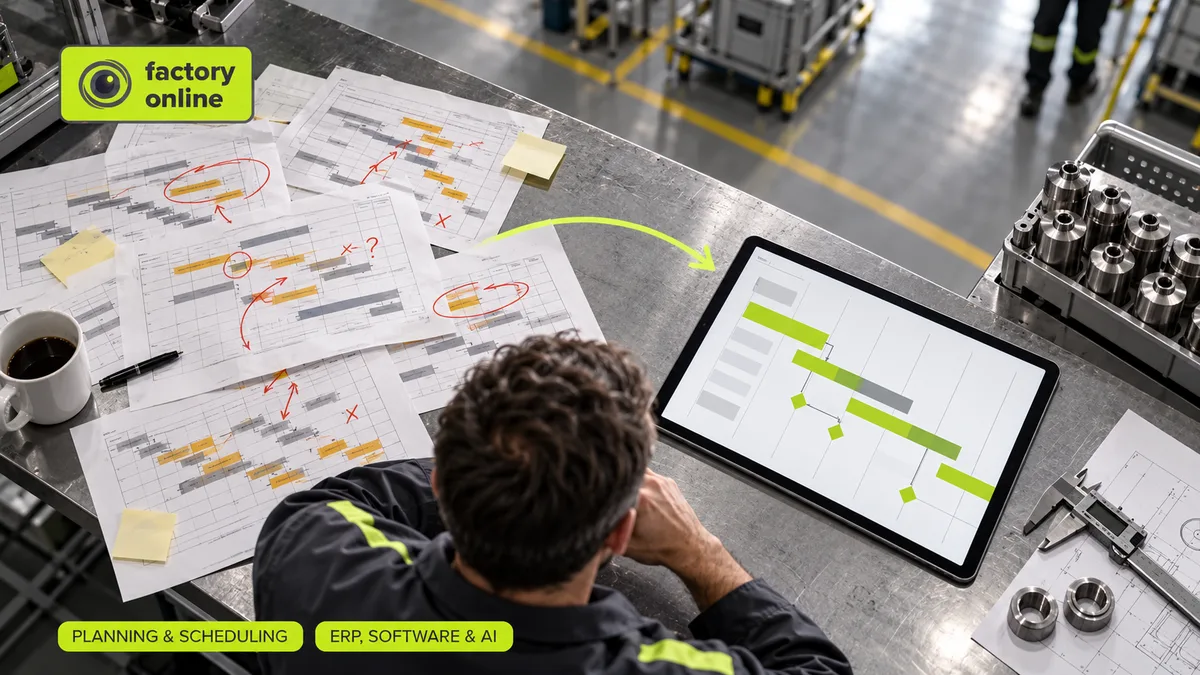
Pratiquement chaque fabricant planifie sur Excel à un moment donné, et pendant un temps, cela fonctionne. Un modèle de planning de production est gratuit, familier et flexible. La question n'est jamais de savoir si Excel est mauvais, mais plutôt : « avons-nous dépassé le stade où il coûte plus cher qu'il ne rapporte ? »
Voici les points de rupture, dans l'ordre où ils apparaissent généralement.
Point de rupture 1 : Un seul changement implique de tout reconstruire
Une machine tombe en panne à 9h00. Dans un modèle, chaque tâche suivante sur cette machine – et chaque tâche qui en dépend – doit être retrouvée et déplacée manuellement. Avec cinq machines et cinquante tâches, cela représente une heure de glisser-déposer minutieux. Avec quinze machines, ce n'est tout simplement pas fait, et l'atelier improvise.
Un logiciel d'ordonnancement réordonne automatiquement les tâches affectées. Le rôle du planificateur passe alors de la reconstruction du planning à sa validation.
Point de rupture 2 : Le modèle ne connaît pas votre capacité
Un tableur planifiera sans problème trois tâches sur la même machine au même moment. Il n'a aucune notion d'équipes, de plages de maintenance ou de postes de charge alternatifs : tout cela reste dans la tête du planificateur. Ce qui signifie que le planning dépend uniquement de la mémoire d'une seule personne, et disparaît lorsqu'elle part en vacances.
Point de rupture 3 : Le chaos des versions
Planning_v7_FINAL_rev2.xlsx. Le bureau a une version, l'atelier en a imprimé une autre hier, et les commerciaux font leurs devis basés sur une troisième. Quand le planning est un fichier, il n'y a jamais de vérité unique. Quand c'est un système, tout le monde consulte le même plan en temps réel.
Point de rupture 4 : Les temps de changement de série sont invisibles
Les modèles montrent ce qui passe sur machine, pas ce que coûte le changement. La différence entre une bonne et une mauvaise séquence – souvent des heures de réglage par semaine – reste masquée car le tableur ne peut pas intégrer les matrices de changement de série.
Point de rupture 5 : Personne ne peut répondre à « quand ce sera prêt ? »
C'est le coût côté client. Sans ordonnancement à capacité finie, les dates de promesse sont des estimations basées sur d'autres estimations. Les ventes surestiment les délais, la production accélère les commandes malgré tout, et l'usine paie pour les deux.
Quand le modèle reste suffisant
Soyons réalistes : pour un seul poste de charge, une poignée de produits, une demande stable et une seule personne qui gère le planning, un modèle convient parfaitement. Le changement s'impose lorsque deux points de rupture ou plus parmi ceux listés ci-dessus deviennent votre quotidien.
Ce qui change concrètement après la transition
Pas une simple « transformation digitale », mais trois éléments concrets : la replanification prend quelques minutes plutôt que des matinées entières, les délais promis deviennent fiables et défendables, et le planning survit aux congés du planificateur. Nous avons détaillé l'ensemble du processus dans comment planifier les lancements de production et les critères de sélection dans logiciel d'ordonnancement pour les petits fabricants.
Découvrez à quoi ressemble la transition dans factory.online →
